eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
La maggior parte delle viti in acciaio inossidabile non vengono tagliate da barre. Sono formati a freddo dal filo a velocità che sorprenderebbero molti ingegneri, quindi arrotolati, puliti e ispezionati. Ogni passaggio lascia un'impronta sulla vite finita: flusso del grano, finitura superficiale, precisione della filettatura e resistenza alla corrosione. In questo articolo, la parola vite copre bulloni e altri elementi di fissaggio filettati con testa. Se comprendi il processo, puoi porre domande migliori sulle parti che acquisti e riconoscere perché due viti con dimensioni identiche possono comportarsi in modo molto diverso nello stesso assemblaggio.
Ogni vite inizia come una vergella di acciaio, tipicamente da 5,5 mm a 25 mm di diametro, fornita in gradi scelti per robustezza e resistenza alla corrosione. I gradi austenitici più comuni per gli elementi di fissaggio in acciaio inossidabile sono 304/304L e 316/316L. Il grado 316L contiene molibdeno, che migliora la resistenza ai cloruri e agli acidi, rendendolo la scelta preferita per ambienti marini, chimici e di lavorazione alimentare. Prima della formatura, l'asta viene decapata per rimuovere le incrostazioni, rivestita con un idoneo lubrificante per trafilatura e trafilata attraverso una serie di matrici in carburo per raggiungere l'esatto diametro richiesto per la dimensione della vite da realizzare.
La trafilatura non riguarda solo il diametro. Controlla inoltre il volume del pezzo grezzo che riempirà la matrice e la durezza del filo che la testata può gestire. Un filo troppo duro potrebbe rompersi nella testata; un filo troppo morbido potrebbe non riempire gli angoli acuti della testa. Questo è il motivo per cui un produttore controlla i certificati dei materiali in entrata, la resistenza alla trazione e i difetti superficiali prima della produzione.
Lo stampaggio a freddo è il fulcro della moderna produzione di viti. Un tratto di filo trafilato viene tagliato al peso esatto del pezzo grezzo, trasferito attraverso una sequenza di matrici e colpito da punzoni ad alta velocità. L'impatto costringe l'acciaio a fluire nella forma della testa. È possibile formare teste esagonali, teste bombate, teste svasate, flange e colli quadrati senza riscaldare il metallo. Poiché il materiale scorre, la struttura della grana segue il contorno della testa invece di essere interrotta dal taglio. Questo è il motivo principale per cui una vite con testa a freddo è più resistente e affidabile di una vite lavorata dello stesso materiale.
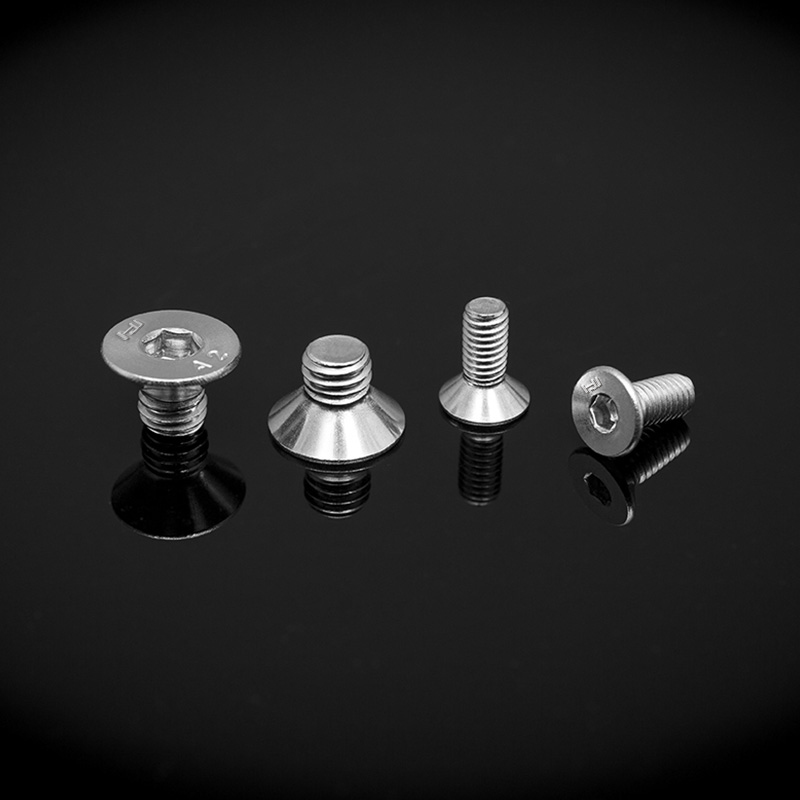
Un esempio comune di testa formata a freddo è la vite a testa esagonale incassata. La presa esagonale interna non è brocciata da un pezzo grezzo lavorato a macchina; viene estruso nella testata, che mantiene continua la struttura del grano.
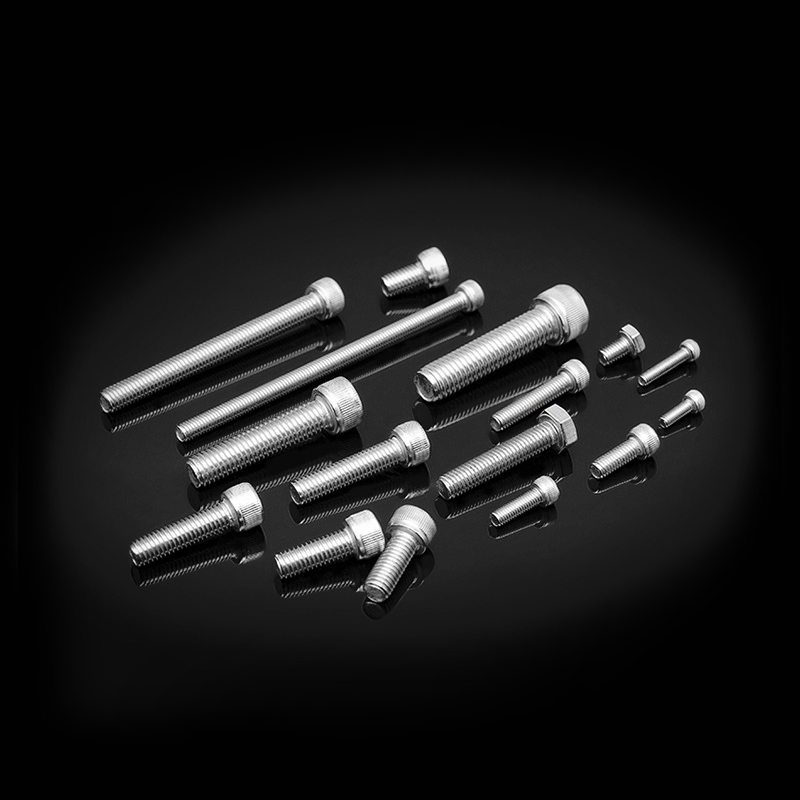
 Viti a testa esagonale in acciaio inossidabile DIN 912 La testata a freddo estrude la cava esagonale interna, mantenendo continua la struttura del grano. Adatto per collegamenti di apparecchiature meccaniche che richiedono installazione a coppia e fissaggio forte sotto carichi elevati. Visualizza il prodotto →
La stampaggio a freddo produce anche forme di testa speciali come teste a fungo con collo quadrato, spesso utilizzate in collegamenti strutturali e in legno, e geometrie non standard che non possono essere tagliate economicamente.
Dopo che la testa è stata formata, il pezzo grezzo non ha fili. Il passo successivo è la rullatura del filo, chiamata anche rullatura del filo. Il grezzo viene schiacciato tra matrici piane o tra matrici cilindriche rotanti le cui creste e scanalature sono l'immagine speculare della filettatura richiesta. Mentre gli stampi comprimono l'acciaio, il materiale viene spinto verso l'esterno per formare radici e creste. Non ci sono trucioli e nessuna perdita di materiale.
I fili laminati presentano numerosi vantaggi:
Il taglio del filo è riservato a diametri, campioni o materiali molto grandi che non sono abbastanza duttili da poter essere laminati. Per la maggior parte delle viti in acciaio inossidabile nelle misure da M2 a M20, la rullatura è lo standard.
Un tipico esempio sono le viti a testa esagonale completamente filettate prodotte secondo DIN 933: la testa viene stampata a freddo e l'intera lunghezza del gambo viene rullata in un unico passaggio.
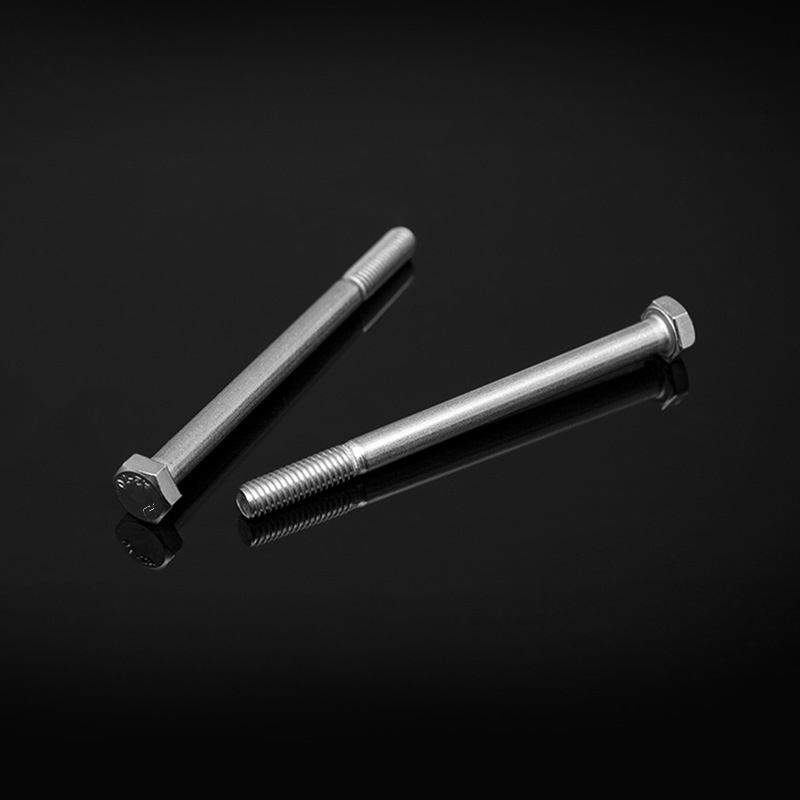
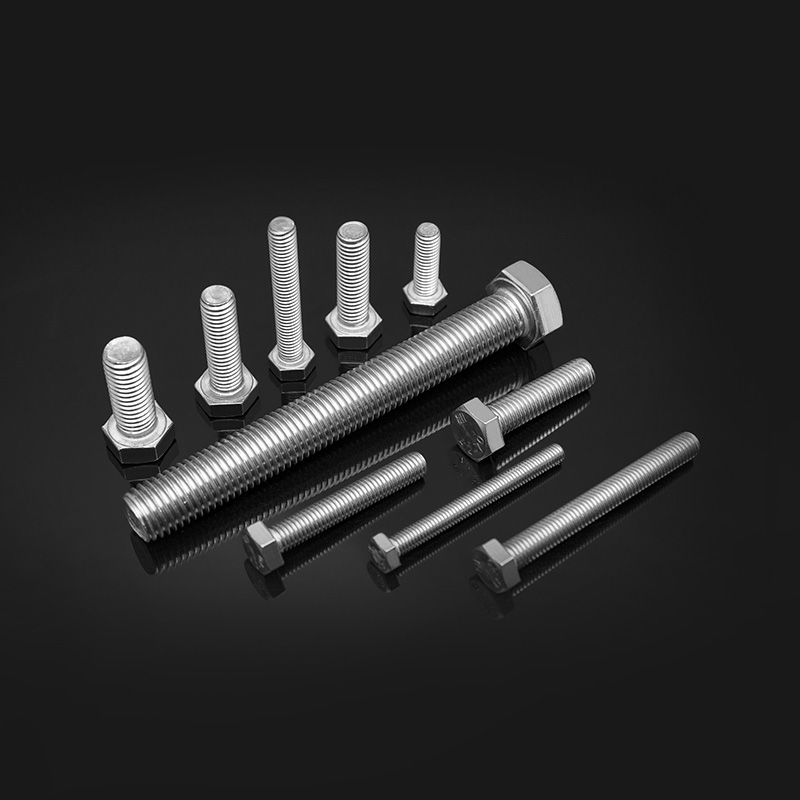 Bulloni a testa esagonale con filettatura completa in acciaio inossidabile DIN 933 Il design completamente filettato fornisce una connessione forte per applicazioni pesanti. Testata a freddo e rullata in un unico passaggio, adatta per attrezzature pesanti, macchinari industriali e costruzioni. Visualizza il prodotto →
Un malinteso comune è che le viti in acciaio inossidabile siano indurite mediante trattamento termico in forno. In realtà, i gradi austenitici come 304 e 316L non possono essere induriti mediante trattamento termico; la loro forza deriva dalla lavorazione a freddo indotta dalla trafilatura e dalla ricalcatura a freddo. È possibile applicare un trattamento a bassa temperatura per alleviare lo stress residuo dopo una formatura severa e la ricottura può ripristinare la duttilità se il materiale si è indurito troppo.
Gli acciai inossidabili martensitici come il 410 o il 420 sono diversi: vengono induriti mediante bonifica e vengono utilizzati dove sono necessarie maggiore durezza e resistenza all'usura. Per gli elementi di fissaggio austenitici industriali, la frase A2-70 o A4-80 indica già la classe di resistenza, che si ottiene attraverso la lavorazione a freddo.
Dopo la formatura e il trattamento termico, le viti vengono pulite per rimuovere lubrificanti e particelle metalliche, quindi passivate in un bagno di acido nitrico o citrico. La passivazione dissolve il ferro libero dalla superficie e promuove lo strato naturale di ossido di cromo che conferisce all'acciaio inossidabile la sua resistenza alla corrosione. Per una superficie più luminosa e liscia è possibile richiedere l'elettrolucidatura.
Il controllo di qualità va dal filo in entrata al cartone confezionato. Nelle nostre linee di produzione monitoriamo le dimensioni del pezzo grezzo, il riempimento della testa, il diametro primitivo della filettatura, la durezza e le condizioni visive della superficie. I campioni casuali finali vengono testati secondo lo standard applicabile. La tabella seguente riassume i controlli comuni.
| Controlla | Cosa verifica | Metodo comune |
|---|---|---|
| Precisione dimensionale | Altezza della testa, larghezza della testa, diametro primitivo della filettatura | Calibri, tamponi, comparatori ottici |
| Resistenza meccanica | Carico di prova, resistenza alla trazione | Macchina per prove di trazione |
| Durezza | Resistenza alla rientranza | Test Vickers o Rockwell |
| Resistenza alla corrosione | Resistenza alla ruggine rossa | Prova in nebbia salina |
| Qualità della superficie | Sbavature, crepe, segni di muffa | Ispezione visiva, microscopio, test con particelle magnetiche |
Gli standard svolgono un ruolo importante. La norma ISO 3506-1 definisce le classi di proprietà per gli elementi di fissaggio in acciaio inossidabile: A2-70 indica un elemento di fissaggio austenitico di tipo 304 con una resistenza alla trazione minima di 700 MPa, mentre A4-80 si riferisce a un elemento di fissaggio di tipo 316 con 800 MPa. Un fornitore responsabile contrassegnerà la testa ogni volta che la forma lo consente e fornirà certificati di prova supportati da registrazioni tracciabili.
Sapere come sono fatte le viti cambia il modo in cui le acquisti. Le viti rullate con testa a freddo di solito funzionano meglio delle viti tagliate o lavorate sotto carico di fatica, quindi sono preferite nei motori, nei veicoli ferroviari, nelle turbine eoliche e nelle strutture in acciaio. Ma il processo funziona bene solo quando il filo è pulito, le filiere sono sottoposte a manutenzione e il programma di ispezione è reale.
Prima di effettuare un ordine, richiedere i certificati dei materiali, le marcature della classe di proprietà, i rapporti sui test dimensionali e i dati sulla nebbia salina. Visita la fabbrica o richiedi prove video della produzione. Le matrici per stampaggio a freddo usurate possono lasciare crepe sotto la testa invisibili ad occhio nudo, e un lotto difettoso può superare un semplice controllo dimensionale nascondendo i difetti interni. Un fornitore affidabile ti mostrerà come controllano questi rischi.
Per definire una specifica pratica per la tua applicazione puoi leggere la nostra guida alla scelta della bulloneria in acciaio inox .
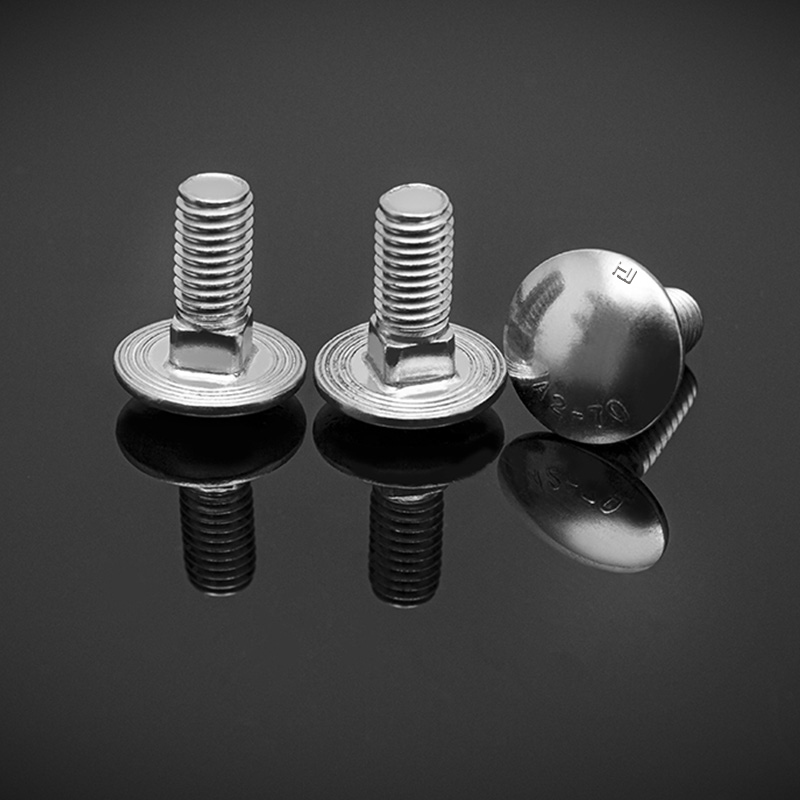
Con lo stesso processo vengono realizzate anche forme speciali della testa. Ad esempio, una testa a fungo con collo quadrato viene ricalcata a freddo con un collare quadrato sotto la testa per impedire la rotazione nel legno o nei collegamenti strutturali.
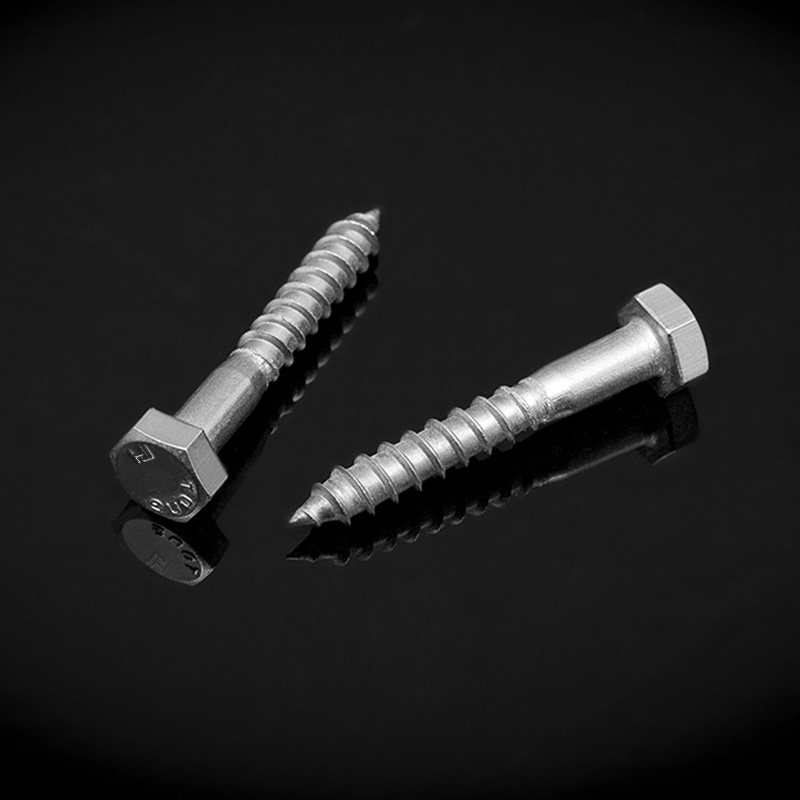
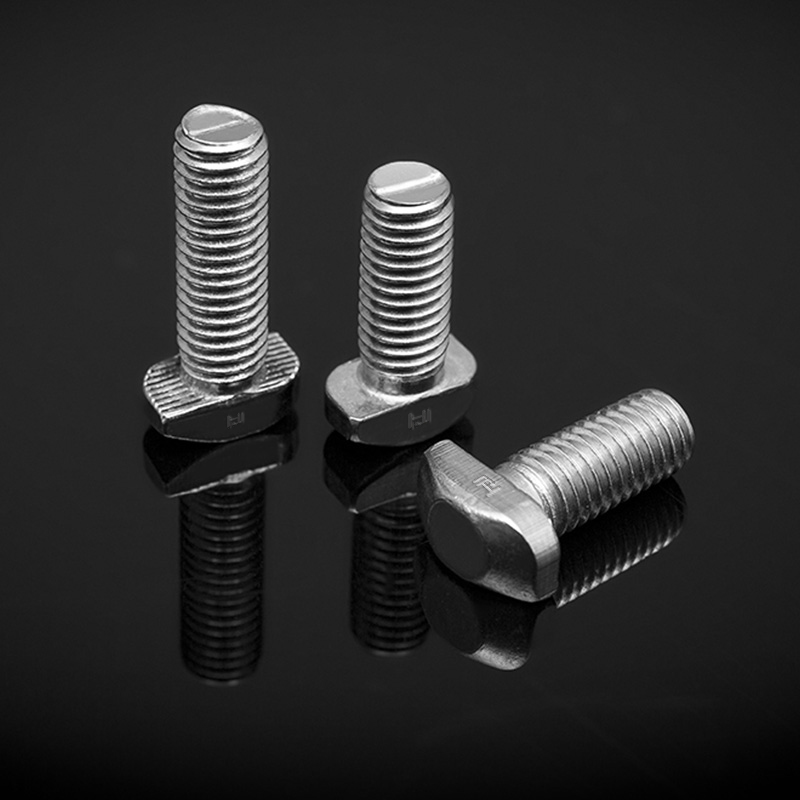
 Bulloni a testa quadrata con testa a fungo in acciaio inossidabile DIN 603 La testa semicircolare con collo quadrato impedisce la rotazione, ideale per giunzioni in legno e metallo. La filettatura corta è adatta a materiali più morbidi come il legno, utilizzati nei mobili e nei collegamenti strutturali. Visualizza il prodotto →
Questo è il tipo di variazione che dimostra che un produttore comprende la progettazione degli utensili, non solo gli standard del catalogo.
La produzione di viti è una disciplina di formatura di precisione. Una volta che sai come sono realizzate le viti, puoi valutare un fornitore in base alla qualità del filo, alle condizioni delle matrici, alla stabilità della rullatura del filetto e alla completezza dei dati di ispezione. Questo è molto più significativo del solo confronto dei prezzi.
Filo Tolleranza: 6 g norma DIN 13-15, DIN 13-12 Diametro asta d d≤M20:A2-70、A4-70; M20<d≤M39:A2-50、A4-50; d≥M39:C3、C4; d<M39
See Details
Diritto d'autore © Jiangsu Huajie Prodotti in acciaio inossidabile Co., Ltd. Tutti i diritti riservati.